Noticias
Conceptos esenciales: fundamentos de las pruebas de máquinas rotativas
mayo 31, 2026
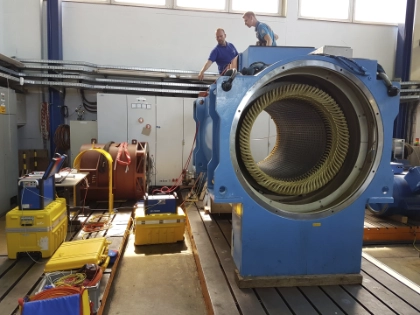
Las máquinas rotativas –desde turbogeneradores hasta motores industriales– son fundamentales para la cadena de valor energética. El estres constante provocan la degradación del aislamiento, lo que a menudo da lugar a fallas invisibles. Sin una detección temprana, estos problemas pueden provocar costosas interrupciones del servicio o fallas catastróficas. Le proporcionamos datos de diagnóstico durante las pruebas fuera de línea y la monitorización en línea para evaluar el estado de las máquinas. Nuestras soluciones ayudan a los equipos de mantenimiento a gestionar el riesgo, garantizar la seguridad y mantener la confiabilidad a largo plazo.
La eficiencia y los costos son estrategias de supervivencia. A medida que las máquinas envejecen, el mantenimiento basado en el estado sustituye a los métodos obsoletos basados en el tiempo para dar prioridad a los activos de alto riesgo, garantizando el rendimiento sin tiempos fuera de servicio.
Las normas de seguridad y de la red eléctrica exigen ahora un estado documentado de los activos. Los datos repetibles demuestran el cumplimiento de las normas y constituyen un factor diferenciador para los operadores de maquinaria, ya que garantizan la fiabilidad futura de las máquinas.
El funcionamiento de las máquinas al límite de su capacidad, aumenta el desgaste y provoca fallos en el aislamiento. Los defectos ocultos provocan costosas interrupciones del servicio. El diagnóstico temprano es fundamental para proteger los resultados financieros y evitar fallos catastróficos.
Nuestras soluciones admiten una amplia gama de métodos de prueba y monitoreo para máquinas rotativas. Los flujos de trabajo estandarizados guían a los usuarios a lo largo de la configuración, la ejecución y la evaluación, lo que reduce la complejidad y los errores.
12+
12+
15-30 %
100 %
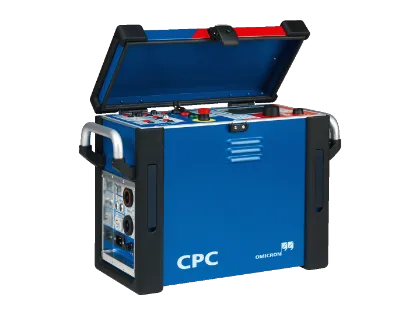
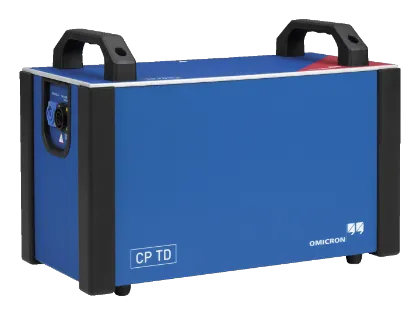
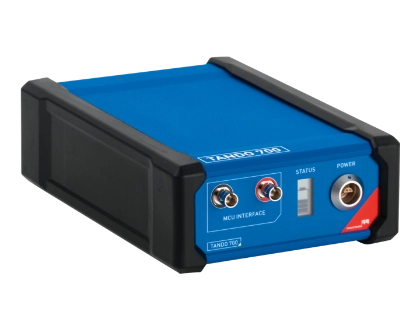
La medición de la capacitancia y la disipación/factor de potencia (tan delta) es una prueba de CA fuera de línea que evalúa el aislamiento de la pared de tierra del estator midiendo la relación entre las pérdidas resistivas y la corriente capacitiva. Sirve como un «chequeo de estado» exhaustivo para detectar el envejecimiento general, la degradación térmica, la humedad y la deslaminación, lo que permite realizar un análisis de tendencias a lo largo de la vida útil del aislamiento. La prueba se realiza durante las interrupciones del servicio de mantenimiento de acuerdo con la norma IEC 60034-27-3 o IEEE 286 utilizando herramientas como nuestro CPC 100 con CP TD12/15 y el CP CR600 opcional, o nuestra solución de pruebas TANDO 700.
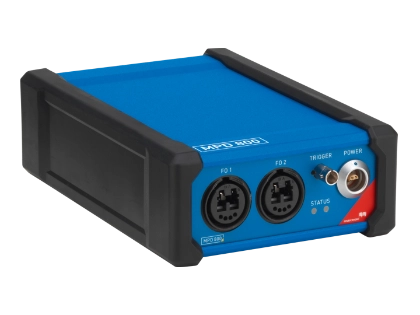
Las pruebas de descargas parciales (DP) fuera de línea son un método de diagnóstico sensible para detectar defectos localizados en el aislamiento, como cavidades, delaminaciones, deterioro de capas semiconductoras o trazas superficiales en los devanados del estator. Al energizar la máquina con una fuente externa, se pueden captar los pulsos de alta frecuencia que se producen como consecuencia de estos defectos en una etapa temprana. Los patrones PRPD únicos ayudan a los expertos a clasificar defectos específicos según su nivel de urgencia. La prueba de DP se realiza para garantizar un aislamiento de alta calidad con herramientas como nuestro sistema MPD 800 durante las pruebas de fábrica, la puesta en servicio y las interrupciones del servicio de mantenimiento, de acuerdo con las normas IEC 60034-27-1, IEEE 1434 e IEC 60270.
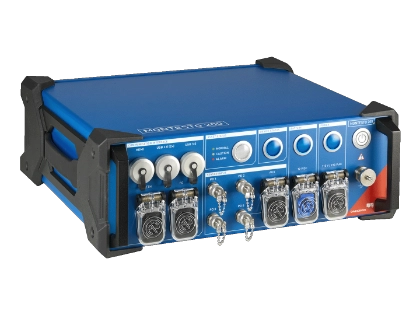
El monitoreo de descargas parciales (DP) en línea realiza un seguimiento continuo de la calidad del aislamiento bajo esfuerzos operativos reales –como fuerzas electromagnéticas y ciclos térmicos– que las pruebas fuera de línea no pueden replicar. Al detectar la degradación en tiempo real, este enfoque permite un mantenimiento proactivo y basado en la condición que minimiza el tiempo de inactividad no planificado y evita costosas fallas en el estator. Mediante el uso de sensores instalados de forma permanente para detectar pulsos de alta frecuencia, la monitorización de DP identifica defectos dependientes de la carga, como el aflojamiento de bobinas y la contaminación en los extremos de los devanados. Permite un mantenimiento basado en el estado, siguiendo normas como la IEC 60034-27-2 para realizar un seguimiento de las tasas de degradación. Recomendamos el MONTESTO 200 para «inspecciones puntuales» de monitoreo temporal portátil o nuestro PARAGEMO 400 para el monitoreo permanente, las 24 horas del día, los 7 días de la semana, de sus generadores y motores más críticos.
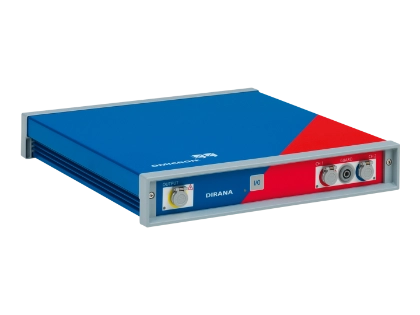
Las mediciones de la resistencia del aislamiento (IR) y el índice de polarización (PI) son comprobaciones fuera de línea fundamentales para el aislamiento de la pared de tierra del estator. La IR mide la resistencia con la tensión de CC para detectar humedad y contaminación en la superficie, mientras que el PI –la relación del valor de resistencia entre 10 y 1 minuto– evalúa la polarización del aislamiento. Estas pruebas revelan problemas importantes de aislamiento, proporcionando una señal de «apto/no apto» antes de la energización. Se realizan anualmente o antes de reiniciar una máquina de acuerdo con la norma IEC 60034-27-4 o IEEE 43. Recomendamos nuestro sistema DIRANA para este análisis, el cual ofrece métricas de alta precisión.
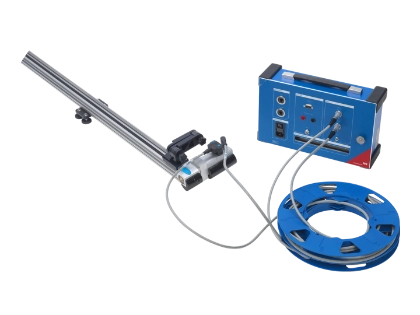
La prueba de bajo flujo del núcleo del estator (EL CID), es un diagnóstico electromagnético fuera de línea que comprueba el aislamiento entre las láminas del estator a bajos niveles de flujo. Consiste en desplazar un sensor de cabezal a lo largo de las ranuras, para detectar fugas de flujo causadas por cortocircuitos. Esta prueba es más fácil de configurar que las pruebas de alto flujo e identifica eficazmente los puntos calientes que podrían fundir el núcleo. Realizada cada 5 a 10 años o después de un evento importante, como el rebobinado de la máquina o una reparación, el CPC 100 con su opción de actualización de la medición del núcleo del estator es nuestra solución de mapeo automatizado recomendada. Las normas relacionadas incluyen IEEE 62.2 o IEEE 56.
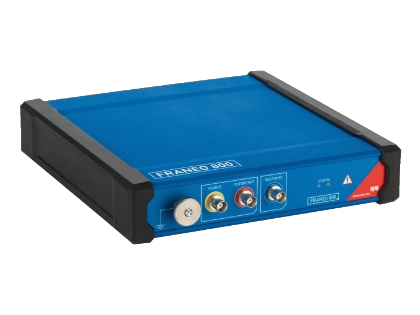
El análisis de respuesta en frecuencia por barrido (SFRA) detecta defectos ocultos en los devanados. Este método de diagnóstico fuera de línea es altamente sensible y detecta cortocircuitos entre espiras que las pruebas de CC y otros métodos pueden pasar por alto. Es fundamental para realizar pruebas FAT en máquinas más pequeñas o en los devanados de rotores de generadores y motores más grandes. Revela cortocircuitos en los devanados y fallas a tierra. Para un análisis completo, recomendamos nuestro FRANEO 800, que detecta incluso los cambios estructurales más sutiles gracias a su rango dinámico líder en la industria.
La tensión de aguante (también conocida como prueba de sobretensión o Hi-Pot) es una prueba de estrés fuera de línea de tipo «aprobado/rechazado» para máquinas rotativas. La aplicación de una tensión de CA o CC superior al nivel nominal a los devanados del estator o del rotor, permite verificar la resistencia dieléctrica y garantizar que el aislamiento pueda soportar las sobretensiones operativas. Revela debilidades críticas que podrían causar fallas a tierra. Se realiza durante las pruebas FAT, SAT o después de revisiones de mantenimiento según las normas IEC 60034-1 o IEEE 62.2 utilizando herramientas como nuestro CPC 100 con CP TD12/15 y el CP CR600 opcional.
Las mediciones de la resistencia de los devanados de corriente continua y de la resistencia de contactos, son pruebas fuera de línea destinadas a verificar la integridad de los conductores de cobre del estator y del rotor. La inyección de una corriente continua estable, permite detectar conexiones defectuosas, empalmes corroídos o hilos rotos, que pueden provocar un sobrecalentamiento localizado. Esta comprobación de alta precisión, garantiza la continuidad eléctrica y evita fallos en el aislamiento. Estas mediciones se realizan mediante inyecciones de alta corriente utilizando herramientas como nuestro CPC 100 durante las pruebas de aceptación (SAT) o el mantenimiento, de conformidad con la norma IEC 60034-1.
La medición de la impedancia por polo es un método de diagnóstico de CA fuera de línea que se utiliza para identificar cortocircuitos entre espiras en los devanados del rotor. Detecta desequilibrios en la impedancia aplicando tensión de CA al rotor y midiendo la corriente y la caída de tensión en cada polo. Una impedancia más baja indica espiras en cortocircuito, lo que provoca problemas térmicos y/o desequilibrios magnéticos. Esta prueba, que se realiza durante revisiones generales, resulta ideal cuando se utiliza nuestra herramienta CPC 100, ya que proporciona una fuente de CA estable y permite el registro automático de datos.
Detectar el deterioro del aislamiento y las anomalías mecánicas en las máquinas rotativas antes de que provoquen una falla catastrófica. Esto permite pasar de un mantenimiento reactivo (reparar lo que ya está dañado) a uno predictivo (reparar lo que está a punto de fallar).
Tiempos fuera de servicio imprevistos, altos costos de reparación (rebobinar un motor averiado es mucho más caro que limpiarlo) y riesgos de seguridad importantes, como arcos eléctricos o incendios provocados por una falla en el aislamiento.
Prolonga la vida útil de la máquina. El diagnóstico de fallas y el seguimiento de tendencias te permiten realizar pequeñas reparaciones, como limpiar, reparar o reemplazar ciertas piezas. Esto evita tener que sustituir la máquina por completo, lo cual resulta costoso, en un momento no previsto.
La diferencia entre estos dos métodos de prueba es la siguiente:
Existe una amplia variedad de pruebas eléctricas que se pueden realizar en máquinas rotativas. Entre las más importantes se incluyen las siguientes pruebas eléctricas fuera de línea para evaluar el estado de los devanados del estator y el aislamiento de la máquina:
Una sola «revisión» solo permite confirmar si una máquina es segura en el momento actual. El seguimiento de los datos a lo largo del tiempo (tendencias) revela la tasa de deterioro, lo que permite a los ingenieros predecir cuándo una máquina alcanzará un nivel de alto riesgo.
Mientras que una prueba de PD estándar fuera de línea ofrece una instantánea en un momento dado, el monitoreo de PD permite medir la actividad de PD en diferentes condiciones de funcionamiento, lo que brinda una visión continua del comportamiento de una máquina a lo largo de su vida útil. Los umbrales de alerta predefinidos del sistema le notifican cuando es necesario evaluar una situación, de modo que pueda planificar un mantenimiento basado en el estado que prevenga fallas y prolongue la vida útil de la máquina.
Además de las pruebas eléctricas estándar y la monitorización de descargas parciales (DP) que se utilizan para evaluar el estado del aislamiento de los devanados del estator, también es importante realizar las siguientes pruebas, ya que permiten inspeccionar la integridad mecánica y magnética del núcleo del estator y del rotor de una máquina rotativa:
¿Necesita orientación sobre este tema?