Actualités
Informations essentielles : The Basics of Rotating Machine Testing [Les Bases des tests des machines tournantes]
31-05-2026
Les machines tournantes – des turbogénérateurs aux moteurs industriels – jouent un rôle essentiel dans la chaîne de valeur énergétique. Les contraintes constantes entraînent une dégradation de l'isolation, ce qui se traduit souvent par des défauts invisibles. Sans détection précoce, ces problèmes peuvent entraîner des arrêts coûteux ou des pannes catastrophiques. Nous vous fournissons des données de diagnostic issues de tests hors ligne et de la surveillance en ligne afin d'évaluer l'état des machines. Nos solutions aident les équipes de maintenance à gérer les risques, à garantir la sécurité et à maintenir une fiabilité à long terme.
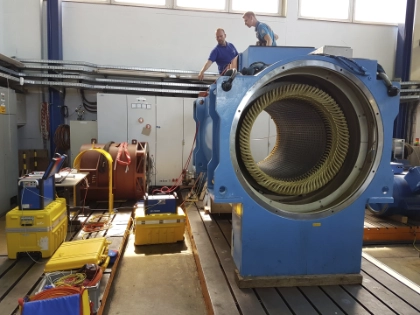
L'éfficacité et la maîtrise des coûts constituent des stratégies de survie. À mesure que les machines vieillissent, la maintenance conditionnelle remplace les méthodes obsolètes basées sur le temps afin de donner la priorité aux éléments à haut risque, garantissant ainsi la performance sans temps d'arrêt.
Les normes de sécurité et de réseau exigent désormais que l'état des éléments soit documenté. Des données à répétabilité élevée permettent de prouver la conformité et constituent un atout concurrentiel pour les exploitants de machines, car elles garantissent la fiabilité future de celles-ci.
L'exploitation des machines à leur limite augmente les contraintes et favorise les défaillances d'isolation. Les défauts cachés entraînent des pannes coûteuses. Un diagnostic précoce est essentiel pour préserver la rentabilité et éviter les pannes catastrophiques.
Nos solutions prennent en charge un large éventail de méthodes de test et de surveillance pour les machines tournantes. Des processus standardisés guident les utilisateurs tout au long de la configuration, de l'exécution et de l'évaluation, ce qui réduit la complexité et les erreurs.
12+
12+
15 à 30 %
100 %
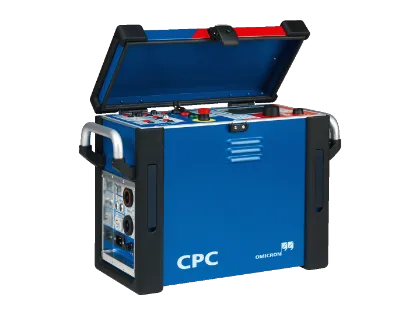
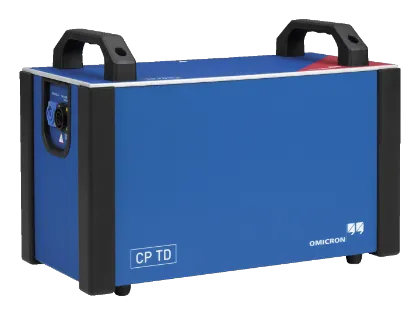
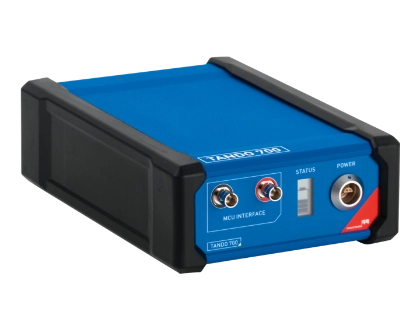
La mesure de la capacité et du facteur de dissipation/puissance (tan delta) est un test CA hors ligne qui évalue l'isolation des parois de mise à la terre du stator en mesurant le rapport entre les pertes résistives et le courant capacitif. Elle constitue un « bilan de santé » complet permettant de détecter le vieillissement général, la dégradation thermique, la présence d'humidité et la délamination, et facilite ainsi l'analyse des tendances tout au long de la durée de vie de l'isolation. Le test est réalisé lors d'arrêts de maintenance IEC 60034-27-3 ou IEEE 286 à l'aide d'outils tels que notre CPC 100 avec CP TD12/15 et le CP CR600 en option, ou notre solution de test TANDO 700.
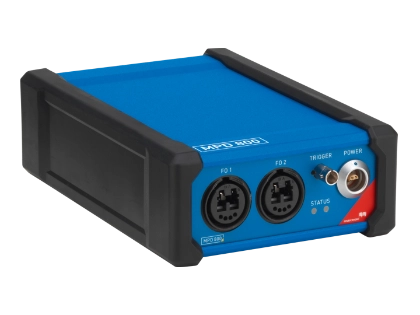
Les essais hors ligne de décharges partielles (DP) constituent une méthode de diagnostic sensible permettant de détecter des défauts d'isolation localisés, tels que des vides, des délaminations, la détérioration des couches semi-conductrices ou le cheminement d'arcs dans les enroulements du stator. La mise sous tension de la machine à l'aide d'une source externe permet de capter, à un stade précoce, les impulsions à haute fréquence générées par ces défauts. Des profils PRPD uniques aident les experts à classer les défauts spécifiques en fonction de leur niveau d'urgence. Le test de DP est réalisé pour garantir une isolation de haute qualité à l'aide d'outils tels que notre système MPD 800 lors des tests en usine, de la mise en service et des arrêts de maintenance IEC 60034-27-1, IEEE 1434 et IEC 60270.
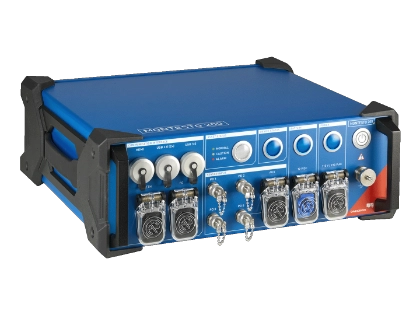
La surveillance en ligne des décharges partielles (DP) suit la qualité de l'isolement en continu sous les contraintes de fonctionnement réelles – telles que les forces électromagnétiques et les cycles thermiques – que les tests hors ligne ne peuvent pas répliquer. En détectant la dégradation en temps réel, cette approche permet une maintenance proactive et basée sur l'état ce qui minimise les temps d'arrêt non planifiés et prévient les défaillances coûteuses du stator. Grâce à des sondes installées de manière permanente pour détecter les impulsions à haute fréquence, la surveillance des DP permet d'identifier les défauts liés à la charge, tels que le desserrage des bobines et la contamination des extrémités de bobinage. Elle permet une maintenance conditionnelle, conformément à des normes telles que IEC 60034-27-2, afin de suivre les taux de dégradation. Nous recommandons le MONTESTO 200 pour les « contrôles ponctuels » de surveillance temporaire et portable, ou notre PARAGEMO 400 pour la surveillance permanente, 24 h/24 et 7 j/7, de vos générateurs et moteurs les plus critiques.
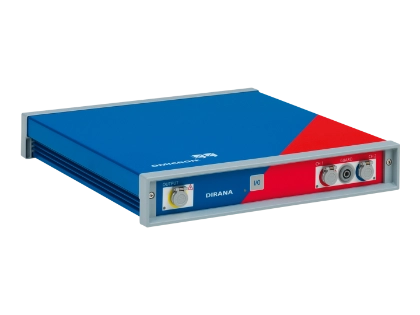
Les mesures de la résistance d'isolement (IR) et de l'indice de polarisation (PI) constituent des contrôles hors ligne fondamentaux pour l'isolation des parois de mise à la terre du stator. L'IR mesure la résistance sous tension CC afin de détecter l'humidité et la contamination de surface, tandis que le PI – le rapport de résistance entre 10 et 1 minute – évalue la polarisation de l'isolation. Ces tests révèlent les problèmes d'isolation majeurs, fournissant un signal « bon/refus » avant la mise sous tension. Ils sont effectués annuellement ou avant le redémarrage d'une machine, conformément à la norme IEC 60034-27-4 ou IEEE 43. Nous recommandons notre système DIRANA pour cette analyse, qui offre des mesures de haute précision.
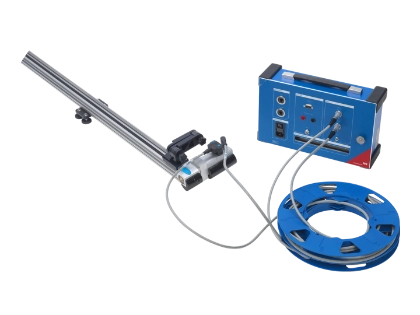
Le test EL CID (Stator Core Low Energy) est un diagnostic électromagnétique hors ligne qui vérifie l'isolation entre les lamelles du stator à de faibles niveaux de flux. Il consiste à déplacer une tête de sonde le long des fentes afin de détecter les fuites de flux causées par des courts-circuits. Ce test est plus facile à mettre en place que les tests à haut flux et permet d'identifier efficacement les points chauds susceptibles de faire fondre le circuit magnétique. Réalisé tous les 5 à 10 ans ou après un événement majeur, tel qu'un rebobinage de la machine ou une réparation, le CPC 100, avec son option de mise à niveau pour la mesure du circuit magnétique du stator, est la solution de cartographie automatisée que nous recommandons. Les normes associées incluent IEEE 62.2 ou IEEE 56.
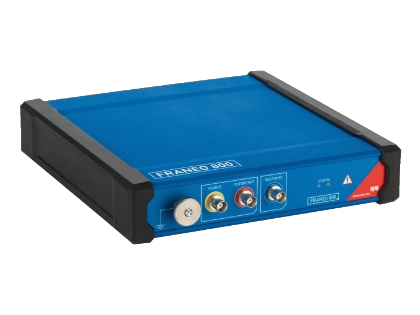
L'analyse de la réponse en fréquence par balayage (SFRA) permet de détecter les défauts cachés dans les enroulements. Cette méthode de diagnostic hors ligne est extrêmement sensible et permet de détecter les courts-circuits entre spires que les tests en courant continu et d'autres méthodes ne peuvent pas détecter. Elle est essentielle pour effectuer des tests d'acceptation en usine (FAT) sur les petites machines ou sur les enroulements de rotor des générateurs et moteurs de grande taille. Elle met en évidence les courts-circuits dans les enroulements et les défauts à la terre. Pour une analyse complète, nous recommandons notre FRANEO 800, qui détecte les changements structurels les plus infimes grâce à sa gamme dynamique de pointe.
La mesure de la résistance à la tension (également appelée « surtension » ou « Hi-Pot ») est un test de tenue en tension hors ligne de type « réussite/échec » destiné aux machines tournantes. L'application d'une tension CA ou CC supérieure aux caractéristiques assignées aux enroulements du stator ou du rotor permet de vérifier la rigidité diélectrique et de s'assurer que l'isolation est capable de supporter les surtensions en service. Elle permet de détecter les faiblesses critiques susceptibles de provoquer des défauts à la terre. Elle est réalisée lors des tests FAT ou SAT, ou après des révisions de maintenance, conformément aux normes IEC 60034-1 ou IEEE 62.2, à l'aide d'outils tels que notre CPC 100 avec CP TD12/15 et le CP CR600 en option.
Les mesures de la résistance des enroulements et de la résistance de contact en CC sont des tests hors ligne visant à vérifier l'intégrité des conducteurs en cuivre du stator et du rotor. L'injection d'un courant continu stable permet de détecter les mauvaises connexions, les jonctions corrodées ou les brins cassés susceptibles d'entraîner une surchauffe localisée. Ce contrôle de haute précision garantit la continuité électrique et prévient les défaillances d'isolation. Ces mesures sont réalisées par injection de courants élevés à l'aide d'outils tels que notre CPC 100 lors des tests de mise en service (SAT) ou des opérations de maintenance, conformément à la norme IEC 60034-1.
La mesure de l'impédance polaire est une méthode de diagnostic CA hors ligne utilisée pour détecter les courts-circuits entre spires dans les enroulements du rotor. Elle permet de détecter un déséquilibre d'impédance en appliquant une tension CA au rotor et en mesurant le courant ainsi que la chute de tension au niveau de chaque pôle. Une impédance plus faible indique la présence de spires court-circuitées, ce qui peut entraîner des problèmes thermiques et/ou des déséquilibres magnétiques. Réalisée lors des révisions majeures, l'utilisation de notre outil CPC 100 est idéale pour garantir une alimentation alternative stable et un enregistrement automatisé des données.
Détecter la dégradation de l'isolation et les anomalies mécaniques des machines tournantes avant qu'elles n'entraînent une défaillance catastrophique. Cela permet de passer d'une maintenance réactive (réparer ce qui est cassé) à une maintenance prédictive (réparer ce qui est sur le point de tomber en panne).
Des arrêts imprévus, des coûts de réparation élevés (le rebobinage d'un moteur défectueux coûte bien plus cher que son simple nettoyage) et des risques importants pour la sécurité, tels que des arcs électriques ou des incendies provoqués par une rupture d'isolation.
Cela permet de prolonger la durée de vie d'une machine. Le diagnostic des pannes et la surveillance des tendances vous permettent d'effectuer des interventions de remise en état mineures, telles que le nettoyage, la réparation ou le remplacement de certaines pièces. Cela évite de devoir procéder à un remplacement complet et coûteux de la machine à un moment imprévu.
La différence entre ces deux méthodes de test est la suivante :
Il existe une grande variété de tests électriques que vous pouvez effectuer sur les machines tournantes. Parmi les plus importants, on trouve les tests électriques hors ligne suivants, qui permettent d'évaluer l'état des enroulements du stator et de l'isolation de votre machine :
Un simple « contrôle » ne permet de vérifier que l'état de sécurité d'une machine à un moment donné. Le suivi des données dans le temps (analyse des tendances) révèle le rythme de détérioration, ce qui permet aux ingénieurs de prévoir quand une machine atteindra un niveau de risque élevé.
Alors qu'un test de décharge partielle (DP) hors ligne standard fournit un instantané ponctuel, la surveillance des décharges partielles vous permet de réaliser des mesures de l'activité de décharge partielle dans différentes conditions de fonctionnement, offrant ainsi une vue continue du comportement d'une machine tout au long de sa durée de vie. Des seuils d'alerte prédéfinis vous avertissent lorsqu'une situation nécessite une évaluation, ce qui vous permet de planifier une maintenance conditionnelle visant à prévenir les pannes et à prolonger la durée de vie de la machine.
Outre les tests électriques standard et la surveillance des décharges partielles utilisés pour évaluer l'état de l'isolation des enroulements du stator, il est également important de réaliser les tests suivants, car ils permettent de vérifier l'intégrité mécanique et magnétique du noyau du stator ainsi que celle du rotor d'une machine tournante :
Vous avez besoin de conseils sur ce sujet ?